 下载各类工具及设计插件
 使用选型工具
 收藏各类设计资料
 发表提问互动
摘要
在焊接结构图纸上,“焊脚尺寸”是角焊缝最核心的参数,但它绝不是设计者随意填写的数字。焊脚高度过小,焊缝强度不足,会在受力时从焊缝根部撕裂;而更大的隐患是,许多图纸干脆不标焊脚尺寸,全凭焊工“随手焊”,导致关键焊缝成为结构强度的盲盒。本文从角焊缝的几何构造与等强度设计原理出发,给出一个简洁而安全的底线准则——角焊缝的焊脚高度不应小于较薄板厚。通过“胶水粘合两块板”的直观比喻,结合规范标注方法与常见误区剖析,帮助设计者掌握角焊缝尺寸标注的核心逻辑,让每一条焊缝都成为强度链条上可追溯的可靠环节。
一. 引言
曾有一台设备机架,由12mm厚的Q235钢板与10mm厚的底板通过角焊缝连接。图纸上仅标注了“满焊”二字,未规定焊脚尺寸。焊工用3mm的小焊脚完成了所有焊缝,外观光滑漂亮。设备使用不到半年,在冲击载荷下,所有焊缝沿根部整齐撕开——不是焊得不好,是焊得太小。
在机械焊接结构中,角焊缝承受剪切载荷,其有效承载面积是焊缝喉部截面。焊脚尺寸决定了喉部面积,喉部面积决定了焊缝强度。如果不标注焊脚尺寸,“满焊”仅仅告诉了焊工“长度要焊满”,却未告诉他“深度要焊够”。本文的核心观点直截了当:角焊缝的焊脚高度,至少应等于较薄板的厚度。当受力工况复杂时,还需进一步验算加码。但“等于板厚”这个底线,是设计者必须守住的第一个门槛。
二. 认识角焊缝的几何与术语
角焊缝(fillet weld)是焊接两个正交或近似正交表面时,在夹角处填充金属形成的三角形截面的焊缝。它的形状决定了两个关键尺寸:
2.1 焊脚尺寸(leg size)
定义为角焊缝的直角边长度,即焊缝截面三角形的两个直角边。图纸上标注的“焊脚高度”通常指此尺寸,符号为 z(ISO标准)或直接写“焊脚高 a”(注:不同标准中 a 为喉板厚度,需要区分。本文为方便现场理解,用“焊脚尺寸 k”或直接写“焊脚高”)。
2.2 焊缝喉部(throat thickness)
焊缝截面中,从焊缝根部到三角形斜边的垂直距离,即焊缝的有效承载厚度,通常用字母 a 表示。对于标准的等腰直角角焊缝(焊脚等长,夹角90°),喉部厚度 a 与焊脚尺寸 k 的关系是:
a=k×sin45°≈0.707k
焊缝的抗剪能力,正是由喉部面积(a× 焊缝长度)决定的。
2.3 对接形式
·凸形角焊缝:焊缝表面凸起,应力集中较大,一般不用。
·凹形角焊缝:焊缝表面微凹,疲劳强度更好,但需要二次打磨。
·等边直角焊缝:最常用。设计时假定为等边直角,喉部截面规则。

【图1:角焊缝几何参数标注示意】
三. 等强度设计的底层逻辑——焊脚为何不能小于板厚
3.1 角焊缝的失效模式
角焊缝在承受平行于焊缝轴线的剪切力时,破坏通常发生在喉部的最小截面处。其许用剪切强度 τallow 与焊喉面积 Athroat 直接相关:
Fweld=τallow×a×Lw
其中 Lw 为焊缝有效长度。
3.2 母材与焊缝的“强度匹配”
假设一块厚度为 t 的薄板与厚板角接,外力沿平行于焊缝方向作用于薄板,薄板本身的拉伸承载能力为:
Fplate=σallow×t×Lw
令焊缝强度与薄板强度相等(等强度设计),即 Fweld=Fplate,代入 a=0.707k 和许用应力关系,简化得:
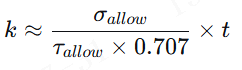
对于Q235等结构钢,通常 τallow≈0.6σallow,代入:

这似乎要求焊脚远大于板厚?且慢——上述推导假设焊缝承担全部与薄板等强的力,实际结构中焊缝通常很长,且大部分焊接接头的设计并非要求焊缝强度等于母材,而是保证焊缝不先于母材失效。更合理的准则来自工程实践与标准:对于承受静载荷的角焊缝,焊脚尺寸 k 不应小于较薄板厚的 0.8倍至1.0倍;而对于承受动载荷或疲劳载荷的结构,安全边界应更高。
3.3 工程底线:k≥tmin
将复杂推导简化为一条牢固的设计底线:角焊缝的焊脚尺寸,不得小于较薄板厚度。
·当板厚 t=5 mm,焊脚 k≥5 mm。
·当板厚 t=12 mm,焊脚 k≥12 mm。
这确保焊缝截面有足够的金属填充,能承受与薄板等同的载荷,并留有合理的工艺裕度。
比喻:如果两块木板用胶水粘接,胶层的厚度和宽度决定了连接强度。薄板本身就相当于“最弱的一块木板”,焊缝必须足够厚,才能在胶层(焊缝)破坏之前,让木板(母材)先破坏,这才算可靠连接。
四. 规范标注方法——让焊工一眼看懂你的设计意图
4.1 国标标注符号(GB/T 324)
角焊缝的标注由基准线、箭头线和焊缝符号组成。关键要素:
·焊缝符号:三角形(角焊缝),标注在基准线下方(箭头侧)或上方(非箭头侧)。
·焊脚尺寸:写在三角形符号左侧,单位mm。如“6 ”表示焊脚高6mm的角焊缝。
·焊接长度与断续焊:若采用断续焊,应标注焊段长度和间距,如“650(100)”,表示焊脚6mm,每段长50mm,中心距100mm。

4.2 图纸技术要求的常规写法
在零件图或焊接组件图的技术要求栏中,应明确:
·✅ “角焊缝焊脚高度k = 6mm,连续焊(满焊)。”
·✅ “未注角焊缝焊脚高度均不小于5mm。”
·✅ “角焊缝焊脚高按薄板厚度取值,k≥t_min。”
·❌ 只写“满焊”或“焊接牢固”:不规定焊脚,等于放弃强度设计权,交给焊工的经验去决定安全。
4.3 焊脚尺寸的公差与检查
通常焊脚尺寸的允许偏差为 ±1mm(当k≤6mm时)或 ±1.5mm(k>6mm)。可用焊缝检验尺直接测量焊脚尺寸,无需破坏。这对检验而言是成本最低的焊缝质量指标之一。
五. 焊脚过小与过大的危害
5.1 焊脚过小的风险
·焊缝强度不足,在静载或疲劳载荷下从焊缝根部断裂,尤其是受弯矩或扭转的接头。
·焊喉过薄,对焊接缺陷(如气孔、未熔合)极度敏感,一个小气孔就可能导致截面缺失比例很大。
·焊后冷却快,易形成淬硬组织,增加脆性。
5.2 焊脚过大的代价
·增加焊接变形,因为热输入大幅上升。焊脚尺寸每增大1mm,焊缝金属量约翻倍增加(截面积与焊脚平方成正比)。
·残余应力增大,可能引发层状撕裂,特别是厚板角接。
·浪费焊材和工时。
合理设计是“刚好够,不多余”。
5.3 设计的黄金法则
·对承受主要载荷的角焊缝,焊脚尺寸 = 较薄板厚,这是静态强度的最小要求。
·对于疲劳工况,焊脚尺寸应比板厚再大10%~20%,并采用凹形焊喉或打磨焊趾。
·对于仅起密封或固定作用的次要焊缝(如防尘罩、标牌支架),可视情况放宽,但也不应小于3mm(薄板可适当缩小)。
六. 现场速查:板厚与推荐焊脚尺寸对应表

注:承受动力或疲劳载荷时,应在此基础上增加1~2mm,并对焊趾进行处理;不同焊接方法和位置,工艺会微调,但设计标注以此表为安全基线。
七. 常见误区与问答
·误区:“焊脚尺寸无所谓,多焊一点总比少焊好。”
焊脚过大不仅浪费,还导致变形和残余应力,甚至让薄板烧穿或产生咬边,反而降低疲劳强度。
·误区:“只要焊脚达到板厚,强度就绝对安全。”
焊脚尺寸是强度的必要条件,但不是充分条件。焊接缺陷、未熔合、热影响区软化等也会导致失效。设计之外,还需焊接工艺评定和检验。
·误区:“用‘满焊’两个字就能控制焊缝强度。”
“满焊”只描述了长度,未规定截面。长度满但焊脚过小,强度仍不足。两者必须同时标注。
·问:如果两块板厚度相差很大,焊脚怎么取?
取较薄板的厚度作为焊脚尺寸的下限,因为薄板是整个接头的薄弱环节。厚板的强度储备足够承受焊缝传递的载荷。
八. 结语
角焊缝的焊脚尺寸,是焊接图纸上最简短的数字之一,却承载着整个结构的强度意志。它不用长篇大论,只需一个等于薄板厚度的数字,就能告诉焊工:“请给我填满与这块板等同的金属连接。”从今天起,当你在图纸上写下“焊接”二字时,多花五秒钟补上焊脚尺寸,这个小小的数字,就是结构安全的第一道锁。
引用说明
本文部分技术参数和公式参考自《机械设计手册》
请联系怡合达产品中心
0769-82886777-980