 下载各类工具及设计插件
 使用选型工具
 收藏各类设计资料
 发表提问互动
内六角螺钉的有效锁紧长度,指螺纹实际参与承载的旋入深度。旋入不足会导致内螺纹剪切滑脱,尤其铝件风险更高。本文给出不同材料的最小旋入深度倍数:钢1.0d,铸铁1.25d,铝1.5d,塑料2.0d,并说明载荷分布规律与图纸标注方法。
螺纹连接失效常源于旋入深度不足。许多设计者凭感觉标注孔深,未核算有效旋合长度。本文给出可直接查用的推荐值。
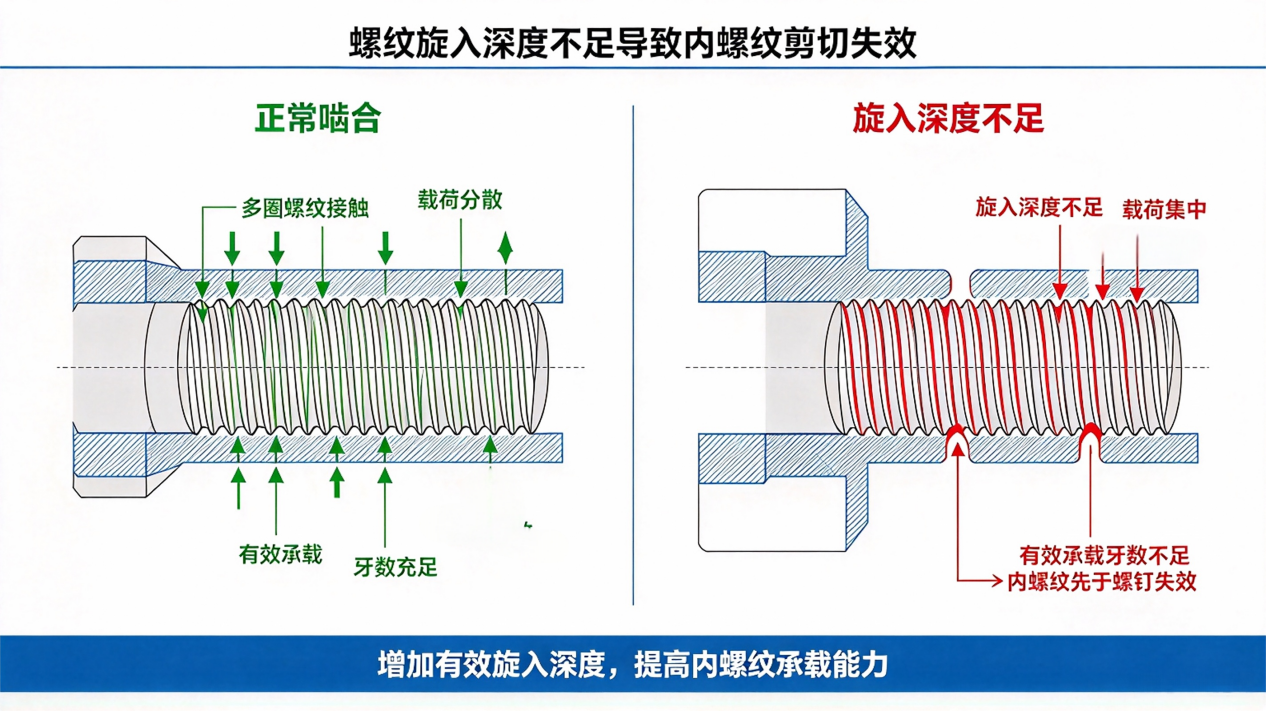
【图1:螺纹旋入深度不足导致内螺纹剪切失效示意】
有效旋合长度 = 螺纹孔深度 − 不完整螺纹长度 − 底部间隙。
不完整螺纹包括螺钉端部倒角段和攻丝底部锥段,通常占2~5mm。
图纸标注的孔深不等于有效旋合长度,必须单独核算。
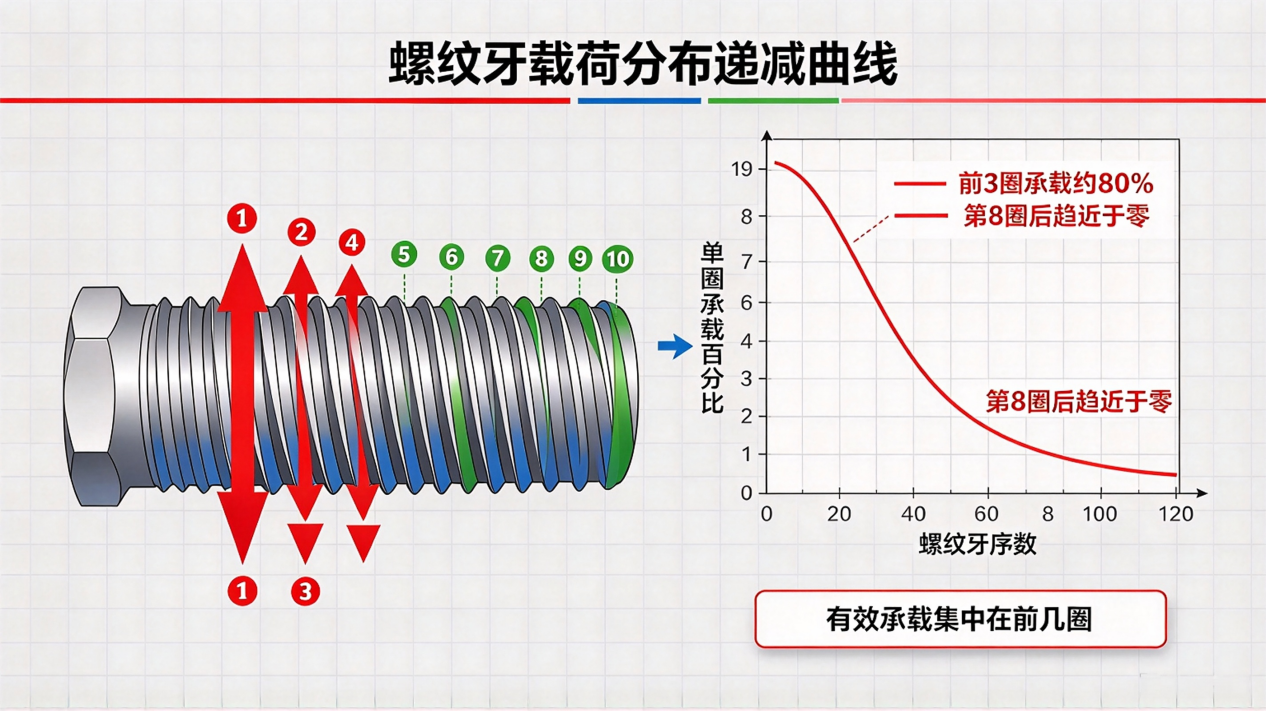
【图2:螺纹牙载荷分布递减曲线】
|
被连接件材料 |
最小旋入深度 |
推荐旋入深度 |
|
钢、青铜 |
1.0d |
1.0~1.5d |
|
铸铁 |
1.25d |
1.25~1.5d |
|
铝合金 |
1.5d |
1.5~2.5d |
|
塑料 |
2.0d |
2.0~2.5d |
注:d为螺钉公称直径。适用于静载荷、常温、标准螺距。
算例:M8螺钉,铝件。最小旋入=1.5×8=12mm。推荐旋入=2.0×8=16mm。螺纹孔加工深度需再加5mm攻丝余量,约21mm。
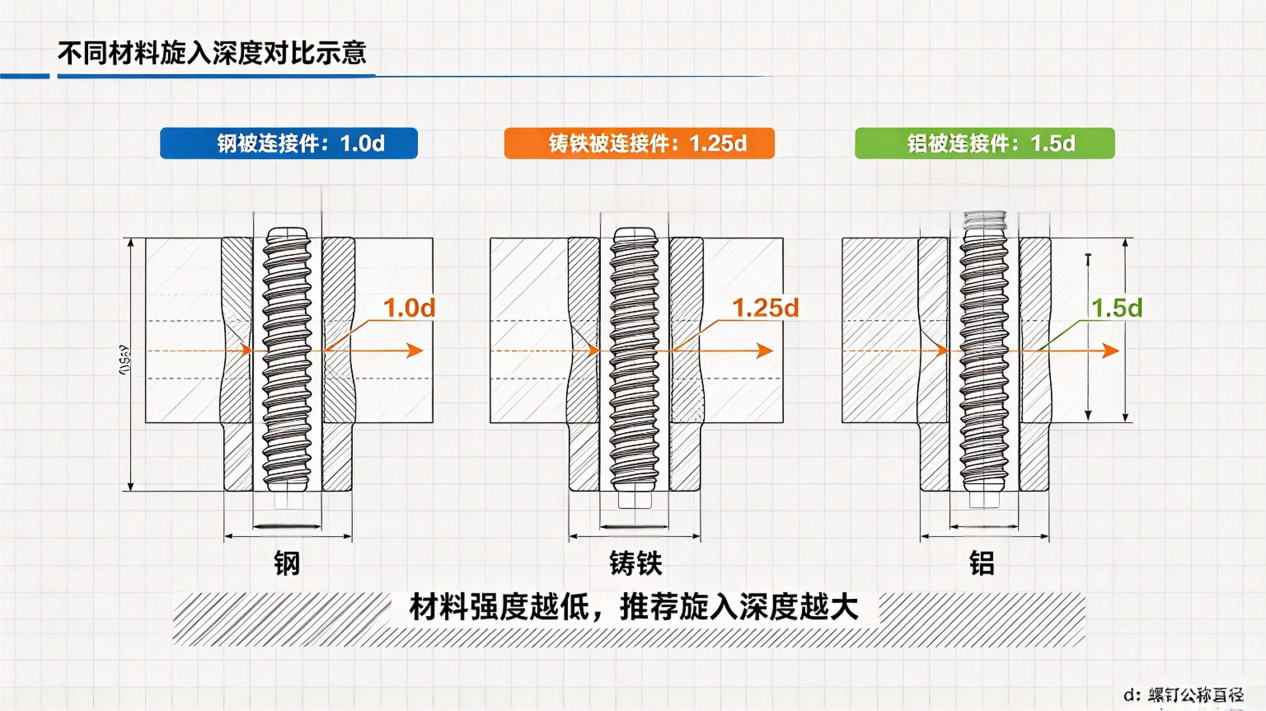
【图3:不同材料旋入深度对比示意】
柴油发电机固定螺钉断裂:拧入深度不足,应力集中,疲劳断裂。
拖拉机离合器螺栓“假紧”:实际拧入比设计少1.06mm,扭矩到位但螺纹未贴合,振动下松动断裂。
铝壳体螺纹拉出:M6铝件旋入仅6mm(1.0d),低于1.5d底线,螺纹牙剪断。
推荐标注格式:
“M8螺纹孔,深16,有效旋合≥12。”
现场快速判断:
·螺钉外露螺纹应为0.5~1.0d。
·铝件旋入深度目视应明显大于钢件。
·拆检旧螺钉,压痕应分布在前5~8圈,仅前2~3圈有压痕说明旋入不足。
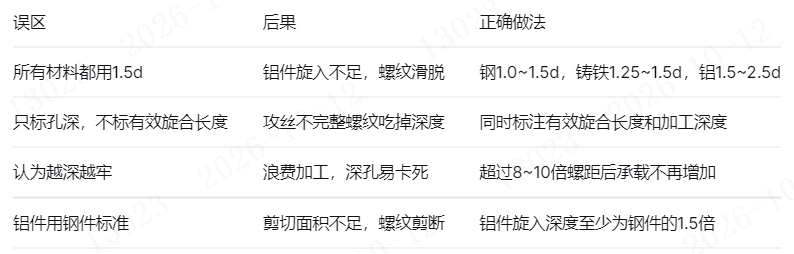
有效锁紧长度的底线:钢1.0d,铸铁1.25d,铝1.5d。铝件最易被忽视,务必按1.5d以上设计。标注时区分有效旋合长度与加工深度,避免攻丝余量被忽略。
请联系怡合达产品中心
0769-82886777-980