 下载各类工具及设计插件
 使用选型工具
 收藏各类设计资料
 发表提问互动
摘要
滚珠丝杆是精密传动系统的“脊椎”,而两端的支撑单元则是决定这根脊椎能否精准伸缩的“关节”。许多初级工程师在选型和装配时,将固定端与支撑端混为一谈,或为了降本将两端配同款轴承,或在装配时忽略固定端的预紧结构,导致丝杆在运转中出现轴向窜动、反向间隙增大、热伸长弯曲乃至轴承早期失效。本文从固定端与支撑端的功能分工出发,系统梳理轴承选型、预紧方式、安装方向以及预拉伸逻辑中的典型误区,以“一端握住方向盘、一端随车滑行”的比喻,帮助读者建立支撑单元配置的系统认知,从图纸阶段杜绝“轴承配错、丝杆受苦”的隐患。
一. 引言
在数控机床和自动化设备中,滚珠丝杆的定位精度往往以微米级衡量。然而,再高精度的丝杆,如果两端的支撑单元配置不当,其精度也会在运行中迅速劣化。曾有一台精密磨床,丝杆的固定端和支撑端装配了同型号的深沟球轴承,运行半年后定位精度从±5μm恶化到±30μm,拆检发现固定端轴承因长期承受轴向载荷而严重磨损,丝杆也因热伸长而产生了微弯曲。根源只有一个:设计者没有区分固定端和支撑端的轴承配置。
滚珠丝杆的主要载荷是轴向载荷,径向载荷仅来自卧式丝杆的自重。因此,支撑单元的核心使命是:一端牢牢锁住轴向位置,另一端放开轴向自由度让丝杆自由伸缩。 这一“一刚一柔”的配置逻辑,正是许多误区的重灾区。

【图1:滚珠丝杆两端支撑方式——“固定-支撑”配置示意图】
二. 固定端与支撑端:身份完全不同,不可互换
2.1 固定端的角色——“握住方向盘的手”
固定端支撑单元内部通常装有经预压调整的成对角接触球轴承(接触角通常为30°,超小型号可达45°),以“面对面”(DF)或“背对背”(DB)方式组合安装,能够同时承受径向和双向轴向载荷,为丝杆提供轴向定位基准。它安装在驱动端(与电机或联轴器相连的一侧),负责将电机的驱动力矩传递给丝杆,同时承受丝杆在正反转和切削过程中产生的全部轴向反力。
比喻:固定端如同握住方向盘的那只手——它决定了车子往哪走、走多远,必须牢牢锁定方向,不容许任何轴向“打滑”。
2.2 支撑端的角色——“随车滑行的轮子”
支撑端支撑单元使用深沟球轴承,仅承受径向力,在轴向上允许丝杆自由伸缩。它不是“不用心”,而是“故意放手”——当丝杆因摩擦温升而伸长时,支撑端允许丝杆端部在轴承内产生微量的轴向位移,避免丝杆因两端都被锁死而被“顶弯”。
比喻:支撑端如同汽车的后轮——它跟随车身移动,不决定方向,但允许车身在颠簸(热变形)时自由伸展,不至于把车架折断。
三. 误区一:两端都用同款轴承——“为省钱埋下祸根”
3.1 典型错误
为了降低采购成本和简化库存,部分设计者将固定端和支撑端都选用了深沟球轴承,认为“都是轴承,都能转,不就行了”。
3.2 为什么不行
深沟球轴承的轴向承载能力极其有限。它虽然能承受一定的轴向力,但远不及角接触球轴承,且无法进行有意义的轴向预紧。如果丝杆两端都用深沟球轴承:
轴向刚度严重不足:丝杆在正反转时会产生轴向窜动,定位精度和重复定位精度大幅下降。
反向间隙无法消除:深沟球轴承的轴向游隙在受力方向改变时成为反向死区,表现为加工表面的“过切”或“欠切”。
轴承早期磨损:深沟球轴承在承受持续的轴向载荷时,滚道和钢球会产生非正常的接触应力,寿命急剧缩短。
3.3 正确做法
无论成本如何压缩,固定端必须使用角接触球轴承。支撑端可以用深沟球轴承,但绝不可反过来用深沟球轴承充当固定端。
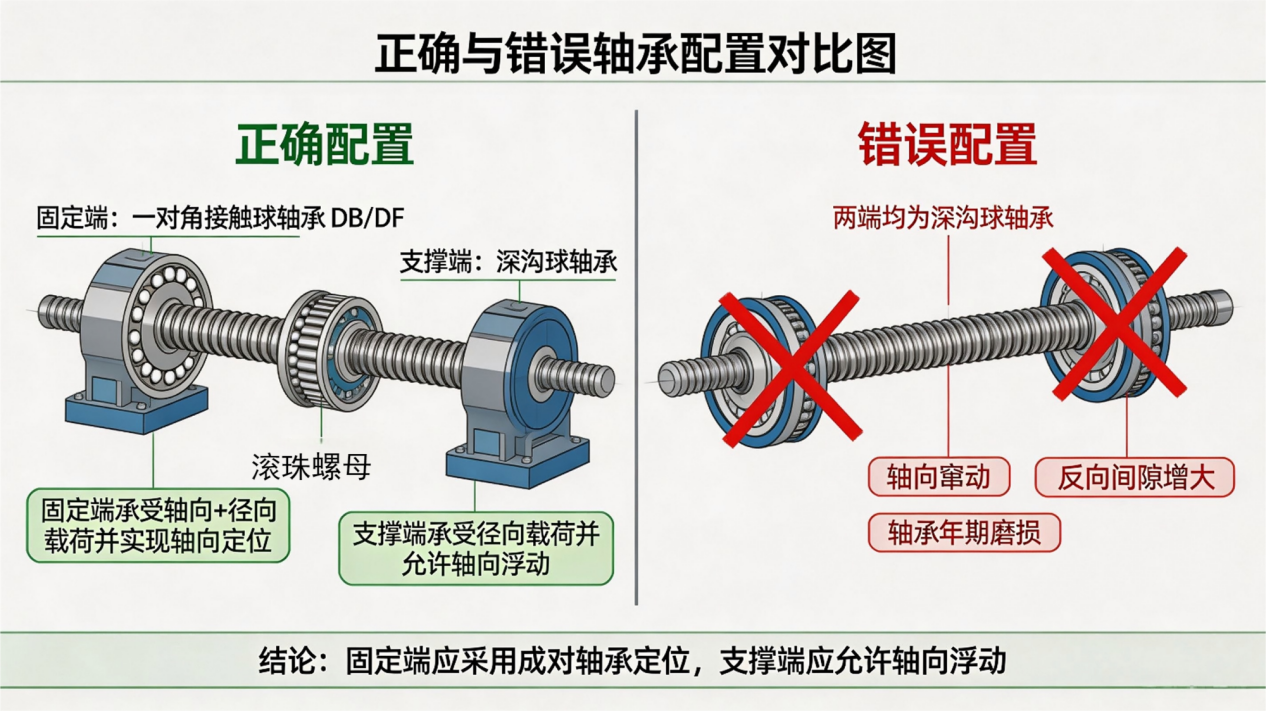
【图2:正确与错误轴承配置对比】
四. 误区二:固定端轴承装反——“方向错了,力全白扛”
4.1 角接触球轴承的方向敏感性
角接触球轴承的接触角是有方向性的。当轴承承受轴向力时,力必须沿着接触角的方向传递,才能由滚道有效承担。如果装反,接触角方向与载荷方向错位,轴承不仅承载力大幅降低,还会产生额外的内摩擦和异常磨损。
4.2 面对面与背对背的选择
在固定端,两套角接触球轴承通常成对使用,以“面对面”(DF)或“背对背”(DB)方式组合:
·背对背(DB) :两轴承的接触角向外展开,支撑跨度大,抗倾覆力矩能力强,整体刚性高,适合需要高刚度、承受较大弯矩的场合,如加工中心。
·面对面(DF) :两轴承的接触角向内收敛,对安装误差和轴热伸长的容差更好,轴向刚性略低于DB,但在滚珠丝杆应用中,因为丝杆热伸长会导致轴向力变化,DF配置对温升引起的轴向力波动更为宽容。
4.3 现场装配的警示
在装配固定端轴承组时,必须按照轴承端面上的标记或接触角方向确认安装方位。典型的错误是将两个轴承同向串联安装(即DT配置),这会导致整个轴承组只能承受单向轴向力,反方向载荷时轴承将迅速损坏。
五. 误区三:忽略固定端的“预紧”与“预拉伸”逻辑
5.1 预紧——消除游隙,建立刚度
固定端角接触球轴承组在安装时必须施加轴向预紧力,通常为轴承轴向额定静载荷的10%~15%,以消除内部游隙,使轴承在受力前就处于“紧贴”状态。-未预紧的轴承组存在轴向游隙,丝杆在换向时会产生微米级的空行程,直接影响定位精度。
5.2 预拉伸——对抗热伸长的“提前量”
当丝杆转速较高或长时间运行时,丝杆因摩擦温升而伸长。如果两端都被锁死,伸长的丝杆会向上拱起,造成螺母运行卡滞和精度漂移。因此,在两端固定的配置中,需要在常温安装时预先将丝杆拉伸一个预拉伸量,用于抵消工作时的热伸长量。-
5.3 预拉伸量的估算
热伸长量的计算公式为:
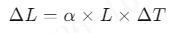
其中,α 为丝杆材料线膨胀系数(钢约为 11.7×10⁻⁶/℃),L 为丝杆两端支撑轴承中心距,ΔT 为工作温升。
算例:某丝杆支撑跨距 L=1000 mm,工作温升 ΔT=15 ℃,则热伸长量ΔL≈11.7×10−6×1000×15=0.176 mm。预拉伸量通常取热伸长量的1.0~1.5倍,即约 0.18~0.26 mm。在实际装配中,该拉伸量通过固定端的锁紧螺母调整,用千分表监测丝杆端部的位移量来控制。
需要注意的是,预拉伸量不可过大。过大的预拉力会使丝杆和轴承承受过大的附加载荷,导致轴承精度寿命下降,甚至引起基座变形。-
六. 误区四:支撑端轴承也“锁死”
支撑端深沟球轴承在轴承座内必须允许轴向滑动。常见的错误是:装配时用端盖或卡簧将支撑端轴承的外圈在轴向也压死,导致丝杆两端都失去了轴向伸缩的自由度。这等于把支撑端变成了一个“伪固定端”,丝杆热伸长时无处释放,只能弯曲。
正确做法:支撑端轴承的内圈固定在丝杆轴上(防止径向窜动),但外圈与轴承座之间应留有轴向间隙或采用可滑动的配合(如间隙配合或带有弹簧预压的浮动结构),确保丝杆受热伸长时,轴承外圈可以在座内微量滑移。
七. 正确装配与检查流程
第1步:确认支撑方式
根据设备精度和转速要求,确定采用“固定-支撑”还是“固定-固定”方式。固定-支撑最常用,固定-固定适合高刚度高精度场合,固定-自由仅用于短丝杆。
第2步:检查固定端轴承组
确认轴承型号为角接触球轴承,检查配对方式(DB或DF),确认接触角方向正确,端面标记朝外或按标记方向安装。
第3步:施加预紧力
通过锁紧螺母或端盖压紧轴承组,用扭力扳手或百分表监测预紧量,确保轴承组无轴向游隙且转动灵活。
第4步:装配支撑端
将深沟球轴承装入支撑端轴承座,确认外圈可在座内轴向自由滑动,不可用端盖或挡圈将外圈轴向锁死。
第5步:预拉伸调整(如需要)
在固定端用锁紧螺母施加预拉伸,百分表置于支撑端丝杆端面,监测拉伸量至计算值。
第6步:跑合与复检
低速跑合30分钟后,复测丝杆端部跳动和轴向窜动量。标准参考:偏心≤20~30μm,倾斜≤1/2000。
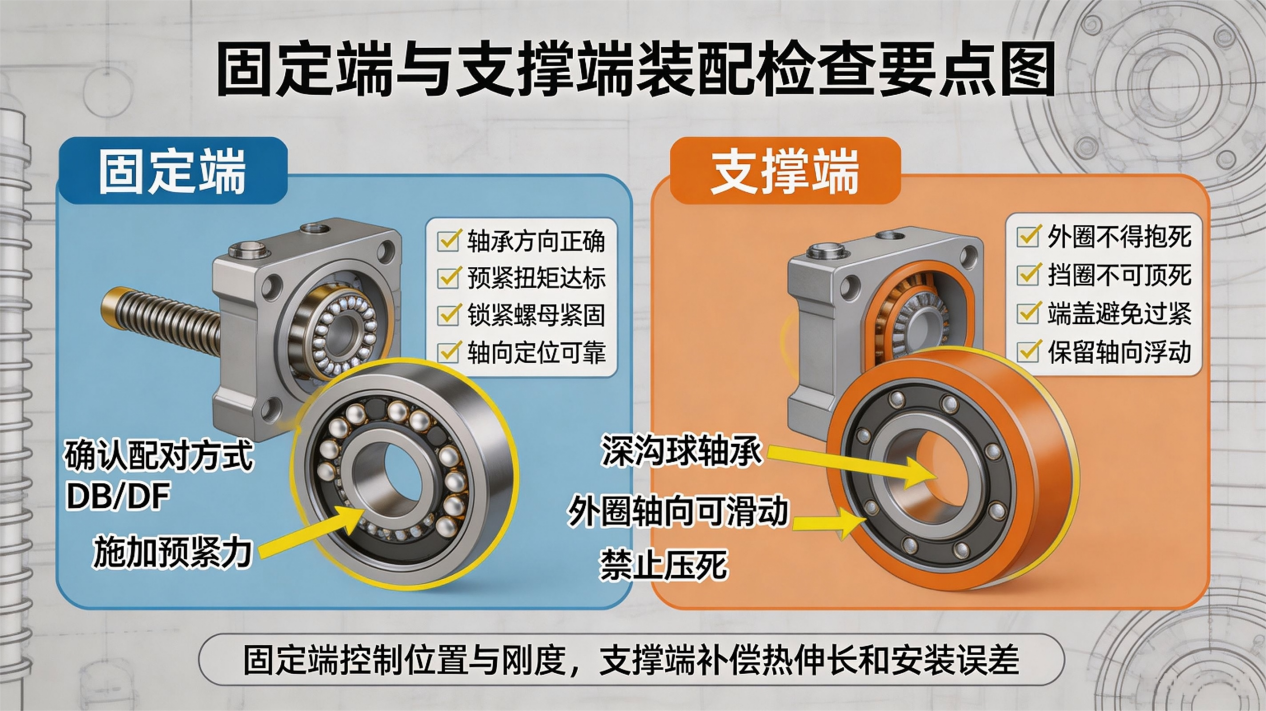
【图3:固定端与支撑端装配检查要点】
八. 常见误区速查表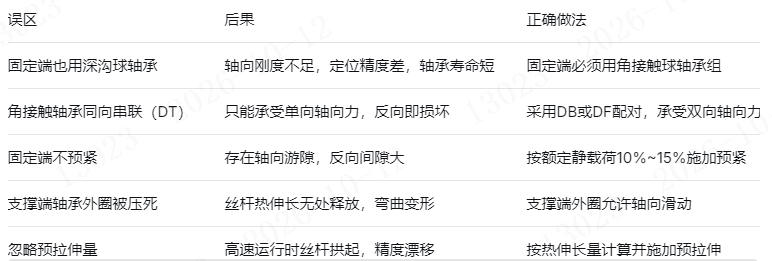
九. 结语
滚珠丝杆支撑单元的配置,核心逻辑只有一句话:一端负责“定”,一端负责“让”。 固定端是“定海神针”,必须用角接触球轴承锁住轴向,施加预紧消除游隙;支撑端是“伸缩关节”,用深沟球轴承放开轴向,让丝杆在热胀冷缩中自由呼吸。理解了这组“刚柔并济”的搭配逻辑,你就掌握了滚珠丝杆精密传动的第一道门槛。下次画支撑座图纸时,请多看一眼轴承型号和安装方向——这两个细节,决定了丝杆能走多远、走多准。
引用说明
本文部分技术参数和公式参考自《机械设计手册》
请联系怡合达产品中心
0769-82886777-980