 下载各类工具及设计插件
 使用选型工具
 收藏各类设计资料
 发表提问互动
摘要
在机械图纸上,一行看似简单的硬度要求,若缺失位置定语,可能引发灾难性后果——一根长轴仅需轴颈耐磨,却因标注“HRC55~60”被整体淬火,导致弯成“香蕉”甚至淬裂。本文从局部淬火与整体淬火的工艺本质出发,深刻解析热处理变形对细长轴件的巨大影响,并提出核心原则:标注HRC时必须明确淬火区域,用“部位+工艺+硬度值”的规范格式锁定设计意图。以“只给刀刃淬火,不把刀身烤脆”的生活比喻,帮助初级工程师掌握热处理技术要求的精确表达,从图纸源头避免制造事故。
一. 引言
一位年轻设计师曾将一根长1.5米、直径仅30mm的传动长轴的轴颈处标注为“HRC58~62”。结果热处理车间按常规进行了整体淬火,零件变成一根“麻花”,校直时从应力集中处断裂,整根轴报废。究其原因,图纸上少了两个字:“轴颈”。
在机械设计中,大部分零件并非全截面都需要相同的硬度。尤其是细长轴类,耐磨要求往往仅限于配合轴颈、花键或齿轮齿面。如果不指明淬火位置,制造端默认的理解往往是“整个零件都要硬”,由此带来的变形和开裂风险将全部由设计者“买单”。本文将说透局部淬火与整体淬火的利弊,并教你如何用一条正确的技术要求,锁定意图,保护零件。
二. 什么是局部淬火与整体淬火?
2.1 整体淬火
将零件全部加热到奥氏体化温度后整体浸入冷却介质(水、油或聚合物溶液),使整个截面都发生马氏体相变,实现整体高硬度。它操作简单,装炉量大,适合形状对称、短粗、截面变化小的零件,如模具模块、小轴、销子等。
比喻:如一整块烧红的铁,猛地浸入水中,全身上下变得坚硬无比,但也浑身内应力,一敲就脆断。
2.2 局部淬火
仅对需要耐磨或高硬度的特定部位进行快速加热和冷却,其余部分保持原始韧性。最常用的工艺是感应淬火(高频、中频)和火焰淬火,也可用渗碳后局部保护淬火、激光淬火等。
·感应淬火:利用高频电流的集肤效应,仅工件表面或特定区域被快速加热,随即喷水冷却,淬硬层可控,热影响区极小,变形量远小于整体淬火。
·火焰淬火:用氧-乙炔火焰局部加热,然后喷水冷却,适合大型齿轮、导轨等单件小批量。
比喻:如同给刀刃蘸钢,只把锋口烧红淬硬,刀身仍保持韧软,既锋利又不易折断。
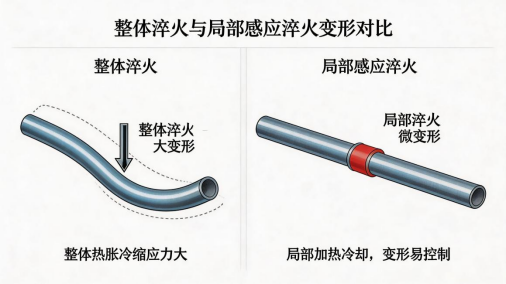
【图1:整体淬火与局部感应淬火变形对比示意】
三. 长轴为什么最怕“整体淬火”与硬度标注不清
长径比大于10的细长轴件,对热处理变形极其敏感。整体淬火时,表面和心部冷却速度差异造成热应力和组织应力叠加,而长轴的刚性差,稍有不均便产生弯曲扭曲。若加上截面突变(如键槽、油孔),淬火裂纹风险大增。
·变形后校直的难题:淬硬态整体硬度达HRC55以上,塑性极差,校直极易断裂。即便热校,也破坏硬度均匀性。
·耐磨要求仅局部:一根传动轴往往只有安装轴承的轴颈或齿轮花键处与其它零件接触摩擦,中间段只传递扭矩、不参与摩擦,无需高硬度。若全淬硬,不仅浪费能源,还让整根轴丧失了吸收冲击的韧性。
因此,设计要求“局部耐磨”的轴,必须用局部淬火工艺,并在图纸技术要求中用“位置”定语加以约束,否则工艺人员将无从判断是局部还是整体。
四. 正确标注法则:“HRC”必须带上“位置”前缀
设计者如何将“只要求局部硬”的意图准确传递给制造端?答案在于规范化的技术要求标注。通用的安全格式为:
“部位” + “工艺(可选)” + “硬度值及标尺”
4.1 标注范例
·✅ “轴颈感应淬火,硬度HRC 52~58,有效硬化层深0.8~1.5mm。”
·✅ “齿部高频淬火,HRC 50~55。”
·✅ “φ40h6轴颈表面淬火,HRC 55~60,层深1.0~2.0mm。”
·✅ “花键齿面感应淬火,HRC 48~52。”
4.2 不规范标注(极易误解)
·❌ “HRC 58~62”:无位置,默认整件淬硬。长轴必然报废。
·❌ “热处理HRC 30~35”:模糊,“热处理”是什么工艺?如果是整体淬火+低温回火得此硬度,变形大且脆。
·❌ “表面淬火HRC 55”:未指明哪个表面,可能理解为全表面淬火,仍然把所有面都淬硬。
4.3 硬化层深度要一并写明
局部淬火常伴随硬化层要求,尤其是感应淬火,它定义了耐磨储备。标注方法:
·“有效硬化层深 DS = 0.8~1.2mm”(按GB/T 5617)
·或直接写“层深0.5~0.8mm”。
若无层深要求,感应淬火默认可能产生过深或过浅,影响使用寿命或心部韧性。
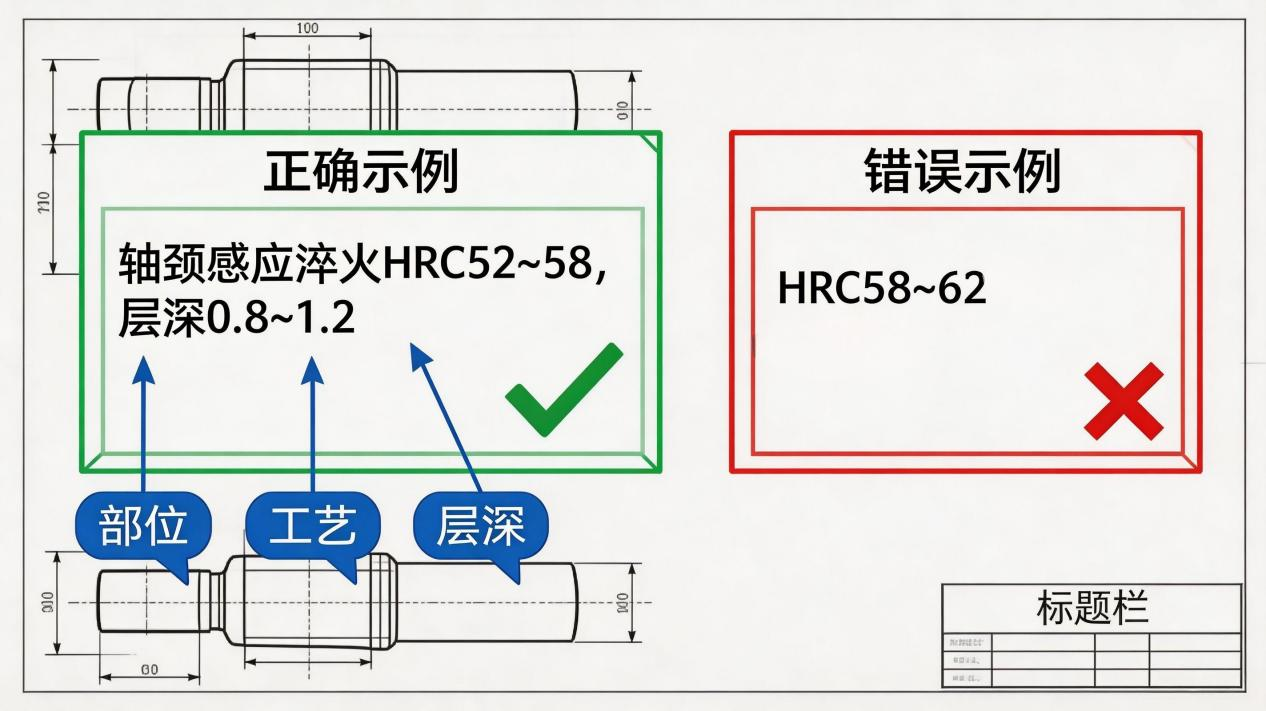
【图2:图纸技术要求栏标注正确与错误示例】
五. 常用局部淬火工艺的选择与标注特点
5.1 感应淬火(中高频)
适用于45、40Cr、42CrMo等中碳钢及合金钢,可精确控制淬火带和深度。标注格式:
“【部位】感应淬火,硬度HRC ~ ,层深 ~ mm”。
可附加“硬化区距端面Xmm”避免热影响敏感区。
5.2 火焰淬火
大型、单件齿轮或导轨,需预留加工余量防止脱碳。标注:
“【部位】火焰淬火,HRC ~ ,层深≥**mm”。
5.3 激光淬火
精度极高、变形极小,适合精密零件局部硬化,标注时增加“激光淬火,硬度HRC ~,层深~mm”。
5.4 渗碳后局部保护淬火
用于低碳合金钢(20CrMnTi等),标注:“齿部渗碳淬火,HRC 58~62,有效硬化层深0.8~1.2mm,其余部位防渗保护。”
六. 实际案例:一根长轴的“因一字而废”与“因一字而生”
案例A(失败):输送机主动轴,45钢,长1800mm,直径35mm,两端轴承位要求耐磨。图纸注:“淬火HRC55~60”。工厂整体加热油淬,弯曲量达4mm,校直时在键槽处断裂,两件全废。根因:缺少“轴颈”二字。
案例B(成功):改进后标注:“两端轴颈(各长80mm)感应淬火,HRC 55~60,层深1.0~1.8mm。” 工艺采用卧式高频淬火机,扫描加热喷水冷却,淬后跳动<0.3mm,无需校直,直接磨削成品。成本降低,周期缩短。
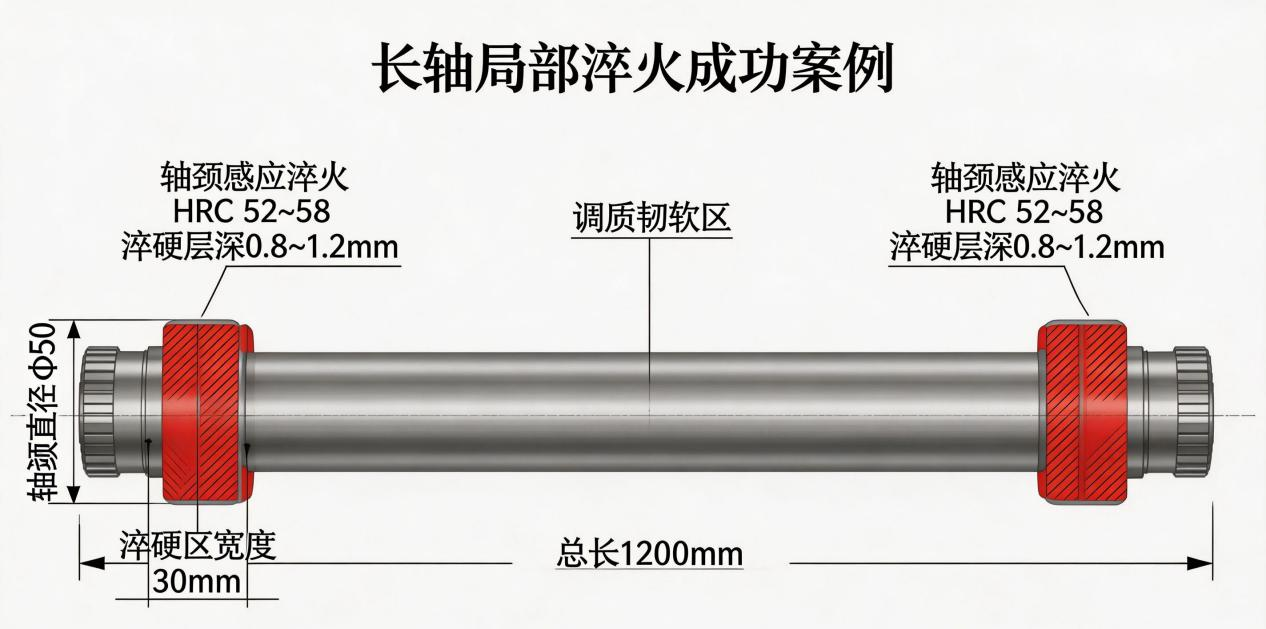
【图3:长轴局部淬火成功案例示意图】
七. 常见误区与问答
·误区:“写‘表面淬火’就已经是局部了。”
“表面淬火”仅指工艺方法,并未界定范围。若无位置,仍可理解为所有表面。必须加上“轴颈表面”“齿面”等限定词。
·误区:“长轴可以用整体淬火然后校直啊,能省事。”
淬硬态校直极易断裂,废品率高;退火后校直再重新淬火更不经济。局部感应淬火一次完成,变形极小,才是正道。
·误区:“我把HRC值标在图纸的轴颈局部放大图上就行了。”
虽可起提示作用,但技术要求栏仍需明确文字说明,避免工艺人员仅看总图时忽略。双重表达更安全。
·问:局部淬火过渡区是否要标注?
对于重要件,可标注“淬硬区距轴肩≥5mm”或“允许软带宽度≤10mm”,避免淬硬与软区交界处产生疲劳薄弱点。
八. 结语
一行技术要求,寥寥数字,却承载着设计者与制造者之间最精确的对话。当你下一次标注“HRC”时,务必养成习惯:先写清楚“谁要硬”,再写“硬到什么程度”。把“位置”作为HRC的前缀,就是在给零件安上“局部加强的铠甲”,既保护了耐磨界面,又保留了整体的柔韧本性。记住,图纸上多写两个字,车间里就少废一根轴。
引用说明
本文部分技术参数和公式参考自《机械设计手册》
请联系怡合达产品中心
0769-82886777-980