 下载各类工具及设计插件
 使用选型工具
 收藏各类设计资料
 发表提问互动
摘要
阳极氧化是铝合金零件最常用的表面处理之一,但硬质氧化膜的厚度绝不是可以忽略不计的“涂层”。它像一层从基体内部“长”出来的铠甲,一半向内扎根,一半向外堆积,会实实在在改变零件的尺寸。本文从氧化膜的生长机理出发,系统对比本色氧化、黑色氧化与硬质氧化的膜厚量级,量化硬质氧化对轴、孔、平面尺寸的影响规律,并提供可操作的预留加工余量公式与图纸标注方法。以“刷漆与镶甲”的比喻,帮助设计者在图纸阶段就为氧化膜“留出位置”,避免配合失效与批量报废。
一. 引言
车间里曾发生过这样的事:一根精密配合的铝轴,图纸标注表面硬质氧化,未提任何尺寸余量。加工者按图纸中差干到尺寸,送去氧化。回来后发现,轴的外径普遍大了0.03~0.04mm,全部装不进轴承孔。追查原因,设计者才恍然——硬质氧化的膜厚,竟能让外径膨胀出可观的量。
在机械设计中,阳极氧化常常被视为“颜色处理”,本色或黑色氧化因为膜薄,尺寸变化微不足道,但硬质氧化膜厚动辄数十微米,其厚度足以覆盖常规配合公差区间。如果设计者不在图纸阶段预留余量,加工与检验将全按错误尺寸执行,最终装配失败。本文厘清三种阳极氧化的膜厚差异,讲透硬质氧化尺寸变化的机理,并给出“设计时该减多少、该加多少”的实用原则。
二. 阳极氧化的三种面孔:本色、黑色与硬质
阳极氧化是以铝件为阳极,在酸性电解液中通过电化学反应在表面生成一层氧化铝膜。通过控制电解液、温度和电流密度,可获得截然不同的膜层性能。
2.1 本色阳极氧化(硫酸阳极氧化)
最常见的装饰性氧化。硫酸电解液,常温,生成的膜无色透明,厚度一般为5~15μm。膜层薄,耐磨性和硬度一般,主要用于提高耐蚀性和作为油漆底层。尺寸变化极小,常规配合可忽略不计。
2.2 黑色阳极氧化
在本色氧化膜的多孔层中吸附黑色染料(有机或无机),然后封孔,获得哑光或亮光黑色外观。膜厚仍为5~15μm,尺寸变化同样微乎其微。仅增加颜色功能,不改变机械性能。
2.3 硬质阳极氧化(硬质氧化)
采用低温(约0℃)的硫酸或混合酸电解液,配合高电流密度,生成致密且极硬的氧化铝膜。硬度可达HV300~500(甚至更高),耐磨性优异,但膜厚通常为25~100μm,特殊应用可更厚。主要用于导轨、活塞、辊筒、叶轮等需耐磨损或绝缘的铝件。
比喻:本色/黑色氧化如给铝件穿上一件薄衬衫,贴身且不影响身材;硬质氧化则像套上一副金属铠甲,厚重且必然改变外形尺寸。
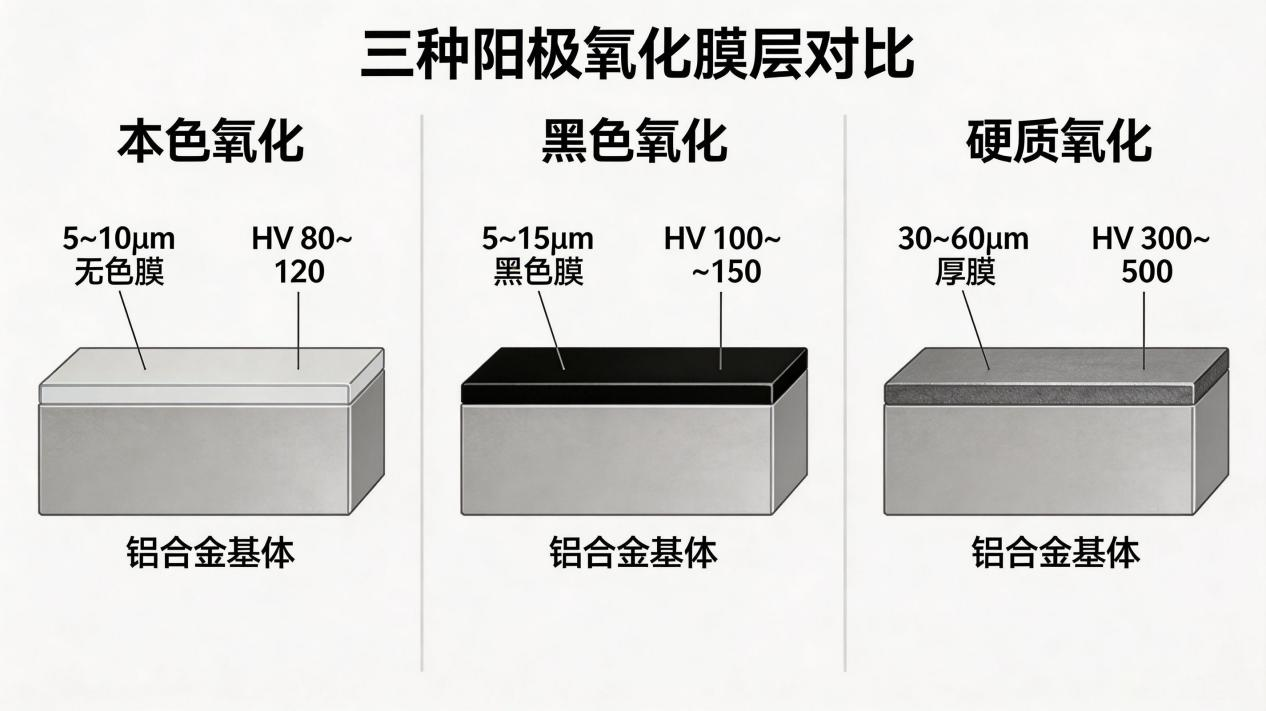
【图1:三种阳极氧化膜层对比示意】
三. 硬质氧化膜的“生长”秘密——为什么尺寸会变大
3.1 膜的形成不是“镀上去”,而是“长出来”
阳极氧化膜并非像电镀那样在表面沉积一层金属,而是铝基体本身参与反应,转化为氧化铝(Al₂O₃)。氧化铝的体积大于消耗的铝,因此膜层会同时向两个方向扩展:
·向内生长(渗入基体):约占膜总厚度的2/3。这部分取代了原来的铝,不增加零件轮廓尺寸。
·向外生长(堆积于表面):约占膜总厚度的1/3。这部分是纯粹的尺寸增量,直接使零件的外廓变大、内孔变小。
3.2 尺寸变化量的定量估算
设硬质氧化要求的总膜厚为 TT(μm),向外生长的比例约为 1/31/3,则单边向外生长量 Δ≈T/3Δ≈T/3。对于轴类外径,直径增大量为 2Δ≈2T/32Δ≈2T/3。
举例:要求膜厚 T=45T=45 μm,单边向外生长约 1515 μm,外径将增大 3030 μm(即0.03mm)。对于精度为IT7的配合尺寸,这个增量已经超差。
平面尺寸:平面厚度方向仅单面膜层向外生长,尺寸增加量 Δ≈T/3Δ≈T/3。
孔类内径:孔内表面氧化膜向内、向外同时生长,两者都会使孔径变小。总孔径减小量约为 2×T2×T(因为膜厚本身占用了空间,且基体向内外转化,实际减小量约为膜厚的1~2倍,简化估算:孔的直径减小量 ≈ 总膜厚 TT,因为向内生长侵蚀基体使孔扩大?不对,分析:孔内径d,氧化后内表面生长氧化膜。设基体表面原始位置,向内生长(渗入)使基体被消耗,但孔尺寸变大还是变小?事实上,向内生长使氧化膜取代铝基体,这部分体积膨胀多发生在孔壁内,但孔的实际边界由膜的外表面决定。总膜厚T,其中约1/3向外(向孔中心)凸出,2/3向内(向铝基体)。向外部分直接缩孔,向内部分使基体变为氧化膜,但基体原来的位置被氧化膜占据,不改变孔边界?仔细想想:原始孔径D。阳极氧化后,基体表面位置向里退了(因为部分铝被转化了),而生成的膜包括向外的部分。最终,孔的内径变成了基体-内部生长区的边界?实际上,常用的经验法则是:硬质氧化后,外径增大约为膜厚的50%~70%,孔径缩小约与膜厚相当或更大。为简化设计,保守采用:外径尺寸增量 = 膜厚 × 0.5~0.7(直径方向),孔径减小量 = 膜厚 × 0.8~1.2。本文建议按“外径增大 = 膜厚T的60%,孔径减小 = 膜厚T”来预留余量,具体与工艺商确认。)
工程上常用更简便的经验值:对于外径,预留负余量为膜厚的50%~70%;对于内径,预留正余量为膜厚的100%。 下面详述。
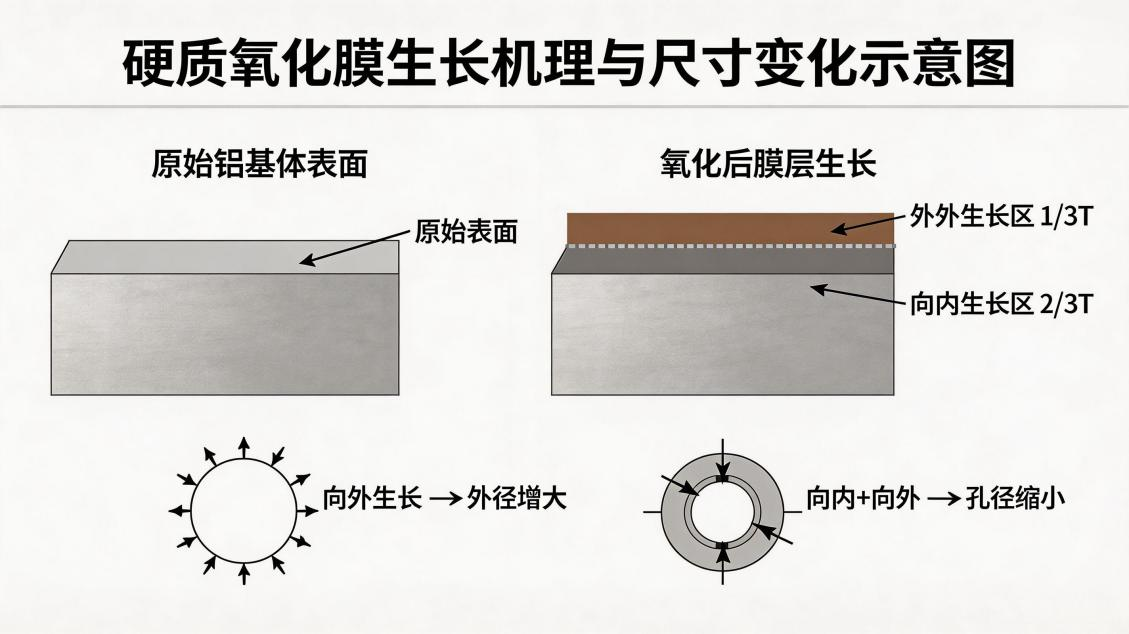
【图2:硬质氧化膜生长机理与尺寸变化示意】
四. 设计应对:如何预留加工余量
4.1 确定膜厚要求
首先按磨损裕度或标准选择硬质氧化膜厚。常用规范:
·轻载耐磨:膜厚 25~35μm
·中等磨损:膜厚 35~50μm
·重载/绝缘:膜厚 50~75μm(甚至更高)
膜厚越厚,硬度梯度越明显,但尺寸变化越大,脆性也增加。标注时应写明膜厚要求,如“硬质阳极氧化,膜厚40~50μm”。
4.2 计算尺寸补偿量
采用保守预估公式(需与氧化厂家确认最终参数,此处为设计阶段参考值):
·外径(轴)尺寸预留:加工尺寸 = 图纸最终尺寸 -(膜厚 × 0.6 ~ 0.7)
例如:要求成品外径φ20h7(0/-0.021),硬质氧化膜厚40μm。氧化后直径预计增大40×0.6=24μm≈0.024mm。为保险,氧化前加工尺寸应加工到φ20的负公差区域,例如加工至φ19.98±0.01,氧化后回升到φ20附近。
实际中可以直接将最终尺寸上偏差减去预估增大量作为氧化前尺寸公差带。
·内径(孔)尺寸预留:加工尺寸 = 图纸最终尺寸 +(膜厚 × 0.8 ~ 1.0)
例如:要求成品孔径φ30H7(+0.021/0),膜厚40μm。氧化后孔径预计缩小约40μm=0.04mm,因此氧化前加工尺寸应为φ30.04左右。公差带相应上调。
·平面厚度:单面尺寸增加约膜厚的1/3,如板厚需氧化,两面共增加2×T/3。若板厚有公差,加工时宜减薄相应值。
4.3 工艺文件标注
零件图除最终尺寸外,应在技术要求或工序卡中注明氧化前尺寸(常称为“镀前尺寸”或“氧化前尺寸”),例如:“硬质氧化前,外径加工至φ19.98±0.01,氧化后满足φ20h7”。或直接在图纸上用双点划线标注氧化前轮廓尺寸,与成品尺寸并用。
4.4 配合面的设计策略
轴孔配合:若轴与孔均需硬质氧化,两者尺寸同时变化,配合间隙将缩小更多。需在确定配合时就将总间隙放大,以抵消双边的尺寸增长。或者,采用基孔制配合,只对轴进行硬质氧化,孔保持本色氧化或不做氧化,简化补偿。
轴承安装位:优先避免轴承位直接硬质氧化,因为氧化膜的硬度虽高,但脆且厚度不均匀,影响轴承配合精度。通常轴承安装面镀硬铬或采用钢套,而非铝基直接氧化。
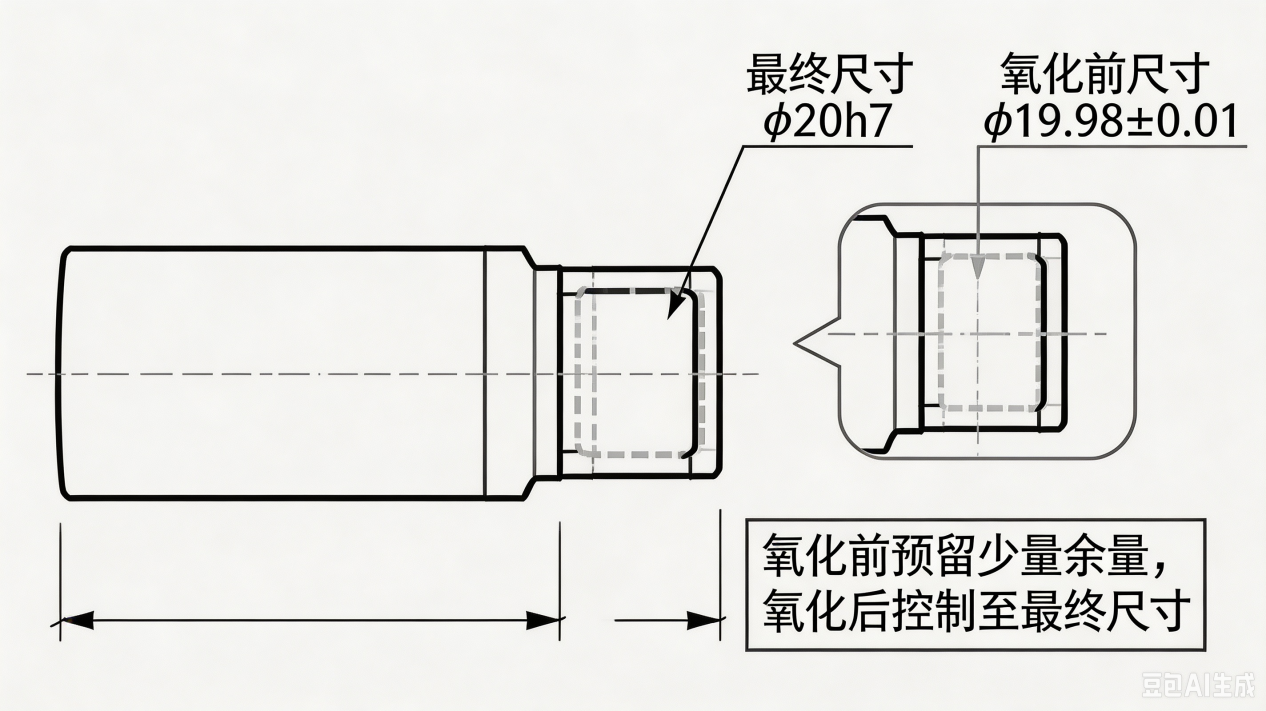
【图3:预留余量标注示意图】
五. 图纸技术要求规范
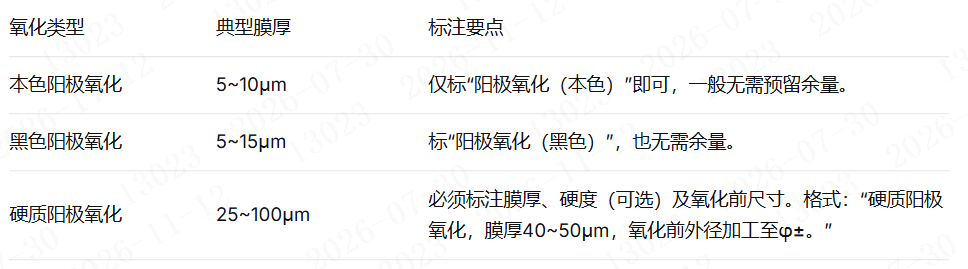
规范写法示例:
·“硬质阳极氧化,膜厚40~50μm,硬度≥HV350。氧化前外径φ19.98±0.01,孔φ30.04±0.01。”
·若零件局部需保护不氧化,应注明:“非氧化面按GB/T 131涂保护层”。
六. 常见误区与提醒
·误区一:“硬质氧化膜厚不过是几微米,不影响装配。”
几微米是指本色氧化,硬质氧化膜厚是它的数倍到十倍,几十微米的尺寸变化足以让精密配合失效。
·误区二:“氧化前把尺寸做到中间公差,氧化后会自动变到理想范围。”
不预留余量,只是碰运气。必须根据膜厚精确计算增减量,并严格控制在加工公差内。
·误区三:“孔类零件氧化后孔径变小,我直接加大孔径就行,不需要考虑向外生长比例。”
孔径减小是向内生长和向外生长共同作用,保守按膜厚1:1补偿较安全。首次试制时应与氧化厂确认实际胀缩量,纳入工艺规范。
·误区四:“硬质氧化后精磨一下恢复尺寸。”
硬质氧化膜硬而脆,且多孔层经磨削会破坏表面封闭结构,降低耐磨耐蚀性,不建议精加工,应保证氧化前尺寸到位。
七. 结语
铝合金的硬质氧化,是赋予轻金属耐磨“战甲”的绝佳手段,但这副铠甲自带厚度。设计者若不预先在数字上“让”出空间,装配时便会发现零件“变胖”了。记住一句话:硬质氧化的膜厚,是写在图纸上必须预留的尺寸量。 下次标注时,花五分钟计算一下外径减多少、孔径加多少,就能让氧化后的零件完美嵌入整机,不返修、不报废。
请联系怡合达产品中心
0769-82886777-980